定制速pp吹膜机 聚丙烯薄膜下吹水冷技术如何成就高品质透明热收缩膜
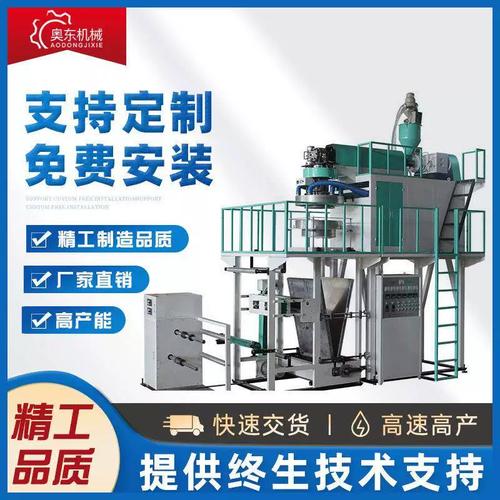
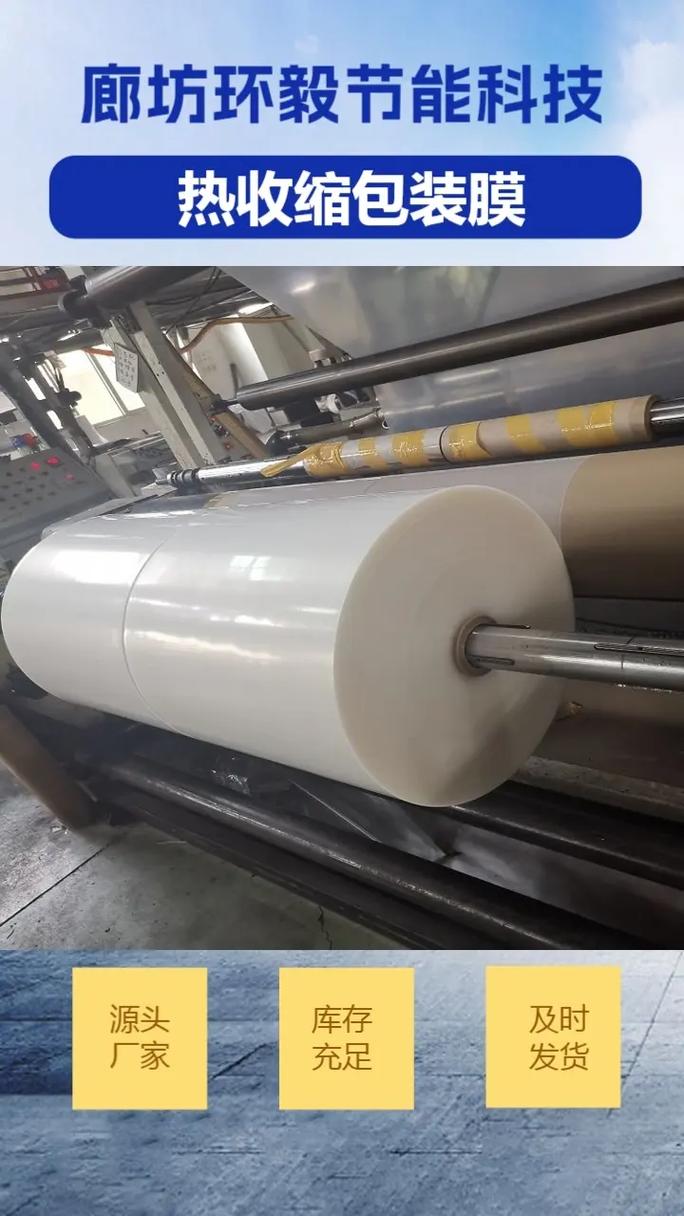
在包装行业不断追求高效、环保与美观的今天,聚丙烯(PP)热收缩膜凭借其优异的透明度、良好的收缩性能和出色的性价比,已成为食品、日化、医药及电子产品等领域的首选包装材料。而要生产出高品质的PP热收缩薄膜,离不开一台性能卓越的吹膜设备。本文将深入探讨定制速PP吹膜机如何通过下吹水冷工艺,为透明热收缩膜的生产提供理想解决方案。
一、PP热收缩膜的市场需求与技术难点
PP热收缩膜,尤其是透明热收缩膜,要求薄膜具有高透明度、均匀的厚度、稳定的收缩率以及足够的力学强度。传统的上吹风冷工艺在生产PP薄膜时,冷却效率有限,容易导致薄膜结晶度不均、透明度下降,且收缩膜所需的“记忆效应”难以精确控制。尤其在高速生产条件下,如何保证薄膜的快速定型与均匀冷却,成为行业公认的技术难点。
与此下游客户对包装效率的要求日益提升,热收缩膜需要具备低温收缩、快速收缩的特性,这要求薄膜在成型过程中形成特定的分子取向和结晶结构。因此,从吹膜设备的温控系统、冷却方式到牵引收卷,每一个环节都至关重要。
二、下吹水冷工艺:PP吹膜机的核心技术优势
定制速PP吹膜机采用的下吹水冷工艺,为解决上述难题提供了有效途径。与上吹风冷不同,下吹水冷方式是指挤出模头向下,膜管直接进入水浴环进行快速冷却。这种工艺具有以下显著优势:
- 极速冷却,提升透明度:水浴冷却效率远高于风冷,能够使PP熔体在短时间内快速降温定型,减少球晶生长,从而获得更高的透明度和光泽度,满足透明热收缩膜的外观要求。
- 精确控制收缩性能:快速冷却有助于“冻结”分子取向,通过后续的拉伸工艺赋予薄膜均衡的收缩应力。水冷工艺使得薄膜内外冷却均匀,收缩率稳定,避免出现局部收缩不足或过度收缩的问题。
- 提高生产效率:定制速PP吹膜机通常配备高效水环与快速牵引系统,在保证冷却效果的前提下,显著提升生产线速度。水冷系统的稳定性也减少了生产中断,适合大规模连续生产。
- 改善薄膜厚度均匀性:水浴环的对称冷却作用有助于膜管稳定,配合精密模头和自动风环控制(如水冷系统中的气垫稳定装置),可有效控制薄膜厚薄公差,确保热收缩膜在后续印刷和包装过程中的平整度。
三、定制化设计:打造专用热收缩膜生产线
每家企业的产品规格、原料配方和车间条件不同,标准化设备往往难以发挥最佳效能。定制速PP吹膜机从以下方面提供个性化解决方案:
- 螺杆与模头定制:针对PP热收缩膜的加工特性,优化螺杆压缩比和混炼元件,确保塑化均匀;模头流道设计根据收缩膜厚度和幅宽定制,保证熔体流动稳定,减少晶点。
- 水冷系统定制:水环直径、水深、水温控制以及吹胀比(BUR)的匹配均根据薄膜规格调整。定制水冷系统可精确控制冷却速率,适应不同克重和收缩率要求。
- 牵引与收卷定制:为避免薄膜在收卷过程中产生皱褶或拉伸变形,采用定制张力控制系统和收卷方式(如中心卷取或表面卷取),确保热收缩膜卷材平整、松紧适度。
- 自动化控制:整线配备PLC控制与在线测厚系统,实时监控薄膜厚薄并反馈调节,减少人工干预,提高产品一致性。
四、透明热收缩膜的应用与设备匹配
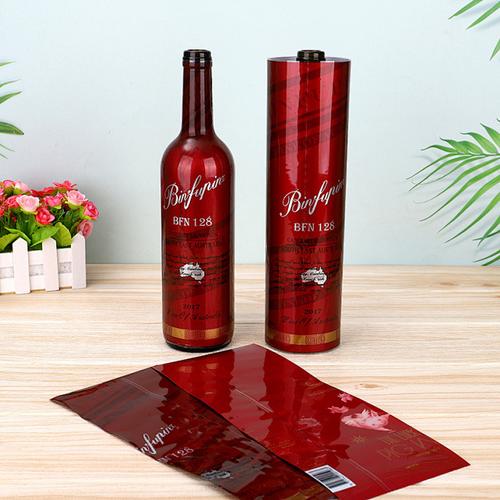
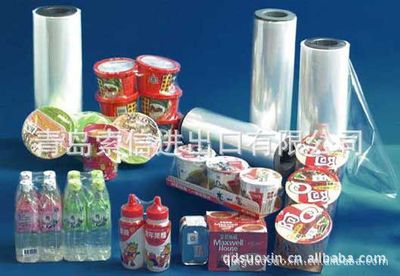
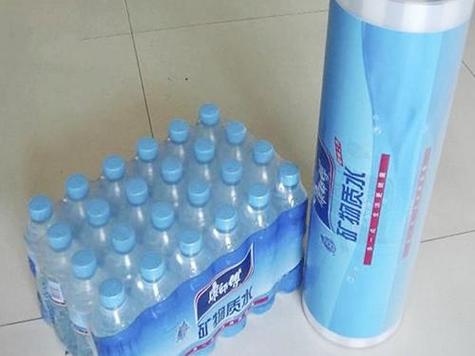
透明PP热收缩膜广泛用于饮料瓶集合包装、化妆品盒外包装、电子产品防尘包装等。这类应用要求薄膜收缩后紧贴产品轮廓,且透明度高以展示产品。下吹水冷PP吹膜机通过快速冷却赋予薄膜高透明度和均衡收缩力,配合适当的预热和拉伸工艺,使得薄膜在68℃~80℃的低温柔缩区间即可实现紧密包裹,同时保持较高的冲击强度和撕裂强度,避免破袋。
值得注意的是,在生产热收缩膜时,常需要对薄膜进行二次拉伸取向(如MDO纵向拉伸)。部分定制速PP吹膜机可集成在线拉伸单元,或在下吹水冷后配置纵向拉伸装置,进一步提升薄膜的收缩率和力学性能。设备供应商应根据客户的薄膜配方及目标收缩率,提供合理的工艺路线设计。
五、选择定制速PP吹膜机的考量要点
对于计划投资PP热收缩膜生产的企业,在选择设备时应关注以下方面:
- 冷却效率与能耗:水冷系统的换热效率和循环水处理能力直接影响产品质量和生产成本。
- 设备稳定性与耐用性:关键部件如螺杆、模头、水环的材料和加工精度决定设备寿命与维护频率。
- 工艺支持:优秀的供应商不仅提供设备,还能协助客户优化配方和工艺参数,缩短调试周期。
- 售后服务与备件:及时的技术支持和备件供应是保障生产线连续运行的重要因素。
##
定制速PP吹膜机以单螺杆或双螺杆挤出为基础,结合下吹水冷工艺,为生产高品质透明PP热收缩膜提供了可靠的技术装备。从改善透明度到精确控制收缩性能,从提升生产效率到满足个性化定制需求,该设备方案紧贴市场对高档收缩膜的要求。随着包装行业对材料性能和环保要求的不断提升,持续优化吹膜工艺与设备设计,将是热收缩膜生产企业增强竞争力的关键。
如若转载,请注明出处:http://www.csydsl.com/product/38.html
更新时间:2026-10-30 23:39:17